
Alegerea sculelor Scule abkant
Cum alegeți sculele potrivite pentru presa de îndoit (abkant)
Criteriile care decid o sculă abkant potrivită: sistemul presei, seria de producție, deschiderea V, direcția fibrei și geometria piesei.
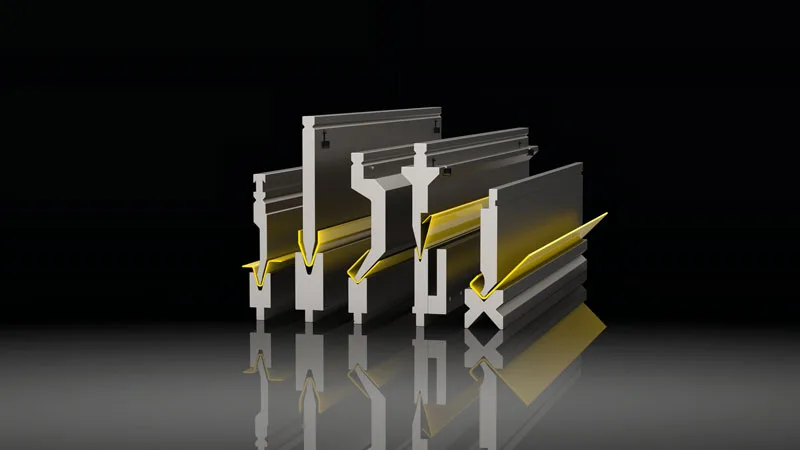
O sculă de îndoire greșit aleasă costă de două ori: o dată la achiziție, și a doua oară în producție, prin bavuri, urme, coliziuni sau piese refuzate. Criteriile de mai jos sunt cele care decid alegerea, indiferent de producătorul sculei. Unde avem soluții concrete UKB pentru un criteriu, le menționăm, dar întrebările în sine se aplică la orice sculă de abkant.
1. Sistemul de prindere al presei
Primul filtru e mecanic, nu tehnic: scula trebuie să se prindă fizic pe presa dumneavoastră. Standardele cele mai întâlnite sunt Amada, Trumpf, Wila, Bystronic și LVD, plus o serie de sisteme non-standard specifice unor producători de presă. O sculă excelentă pe hârtie, dar incompatibilă cu sistemul de prindere, nu se montează. Verificați asta înaintea oricărui alt criteriu.
UKB acoperă sistemele standard de mai sus, plus sisteme non-standard precum EHT și Weinbrenner. Marca și modelul presei sunt suficiente pentru identificare.
2. Seria de producție
O întrebare des ignorată: câte piese intenționați să produceți cu scula? O sculă specială costă mai mult decât una standard, dar dacă seria de producție e suficient de mare, costul per piesă poate ajunge sub varianta standard modificată manual la fiecare montare. Dacă seria e mică, o sculă scumpă și specializată nu se recuperează niciodată în producție. Acest calcul, cost sculă împărțit la numărul de piese, comparat cu timpul de recuperare a investiției, merită făcut înainte de a alege, nu după.
3. Sculă standard, modificată sau specială
După ce știți sistemul și seria, urmează întrebarea tehnică centrală: piesa se poate îndoi cu o sculă standard de catalog? Sculele standard sunt de regulă mai ieftine și au termen de livrare mult mai scurt, pentru că sunt ținute în stoc. Dacă nicio sculă standard nu acoperă geometria piesei, soluțiile sunt o sculă standard modificată sau o sculă complet specială, proiectată după desenul piesei dumneavoastră.
La UKB, această diferență e concretă: sculele pentru sistemele standard (Amada, Trumpf, Wila, Bystronic, LVD) sunt în stoc la producător și ajung în România în 5 până la 7 zile lucrătoare. Sculele pentru sisteme non-standard se produc individual, cu termen precizat în ofertă.
4. Materialul și grosimea
Nu doar grosimea contează, ci și tipul materialului. Oțel, inox și aluminiu se comportă diferit la aceeași grosime; unele configurații de sculă produc fisuri pe un material care s-ar îndoi fără probleme pe altul. Materialul disponibil la o sculă depinde adesea de sistem, nu se alege liber din catalog complet.
Am detaliat exact ce material și ce duritate corespund fiecărui sistem UKB, cu tabelul complet, în ghidul separat „Cum alegeți materialul sculelor de abkant UKB”.
5. Deschiderea V, latura minimă îndoită și raza de îndoire
Acestea trei sunt legate, nu independente. Deschiderea V a matriței determină atât latura minimă pe care o puteți îndoi, cât și raza interioară pe care o obțineți: o deschidere prea mică nu susține grosimea materialului fără să depășească forța admisă de sculă sau de presă; o deschidere prea mare nu poate produce o rază mică sau o latură scurtă. Verificați aceste trei valori împreună, nu una câte una.
Pentru producție cu multe repere diferite, o matriță cu deschidere V fixă înseamnă schimbări frecvente de sculă. Matrițele ajustabile UKB acoperă patru game de deschidere (V25-125, V65-185, V120-300, V150-400 mm) prin schimbarea lamelelor, nu a matriței întregi, cu role rotative durificate ce reduc urmele de îndoire.
6. Direcția fibrei de laminare
La unele materiale și la anumite rapoarte între grosime și raza de îndoire, direcția fibrei de laminare a tablei contează pentru a evita fisurile la îndoire, mai ales pe raze mici sau materiale mai puțin ductile. Dacă aplicația dumneavoastră e la limită pe rază sau material, verificați acest aspect înainte de ștanțare sau tăiere, pentru că poate impune o orientare anume a piesei pe tablă (nesting) încă de la operația precedentă.
7. Marcarea și materialele sensibile
Dacă îndoiți tablă galvanizată, aluminiu, inox sau suprafețe pre-vopsite, unde o urmă de la umerii matriței nu e acceptabilă, o sculă standard nu e neapărat răspunsul. UKB are câteva soluții construite exact pentru asta:
- WingBend PLUS: matriță cu Slider, evită urmele de îndoire pe tablă și contaminarea sculei la îndoirea tablei galvanizate sau a aluminiului.
- UniBend: urme minime pe flanșe scurte, potrivit pentru îndoiri diagonale și conice, cu rezultate repetabile de la o piesă la alta.
- Suporturi și inserturi PU: inserturi din poliuretan, disponibile în trei durități (Shore 80A / 90A / 95A), potrivite pentru aluminiu, inox și suprafețe vopsite, fără reprelucrarea pieselor.
- Folii de protecție: previn atât urmele de îndoire, cât și contaminarea matriței, utilizare universală pe toate tipurile de matrițe.
Detaliile complete, cu cataloagele aferente, sunt în secțiunea soluții speciale UKB.
8. Geometria piesei și a mașinii
Câteva întrebări suplimentare, ușor de ignorat până devin o problemă în producție:
- Deschiderea presei. Are mașina suficient spațiu liber între traverse pentru cea mai mare îndoire pe care o veți face?
- Îndoirile în cascadă. La piese cu îndoiri multiple, sunt matrițele suficient de înalte pentru flanșele deja îndoite, fără coliziune cu traversa, masa sau limitatoarele spate?
- Elemente existente pe piesă. Are scula nevoie de relief (frezare locală) ca să nu atingă șuruburi, ambutisări sau alte elemente deja formate pe piesă?
- Formarea cutiilor. La îndoirea unei cutii cu pereți, segmentele de capăt ale poansonului (hornurile) trebuie dimensionate ca să evite coliziunea cu pereții deja îndoiți, un detaliu frecvent ignorat până la montaj.
- Scule înalte versus extensii. Pentru unele configurații e mai rentabil să cumpărați scule mai înalte; pentru altele, adaptoare sau înălțătoare pe sculele existente. Depinde de mixul de piese, nu are un răspuns universal.
Niciuna dintre aceste întrebări nu are un răspuns generic: depind de piesa și de mașina dumneavoastră. Cel mai eficient e să le aveți pregătite înainte de a cere o ofertă.
Ce ne trimiteți
Pentru o recomandare concretă, cel mai rapid e să ne trimiteți:
- Marca și modelul presei dumneavoastră.
- Materialul, grosimea și seria de producție.
- Un desen al piesei, dacă geometria e complexă sau piesa are îndoiri în cascadă.
- Dacă urmele de îndoire sunt o problemă pentru aplicația dumneavoastră.
Verificarea compatibilității este gratuită și fără obligații, înainte de ofertă.
Vedeți gama completă de scule UKB pentru abkant → Cum alegeți materialul sculei: 42CrMo4, C45 și 1.2312 → Contactați-ne pentru o recomandare →
Sursă: catalogul UKB GmbH pentru specificațiile de sistem, material și produs; principii generale de prelucrare a tablei pentru relațiile geometrice (deschidere V, rază, fibră de laminare). Actualizat: 23 august 2026.