
Mentenanță & exploatare Scule ștanțare
Mentenanța sculelor de ștanțare CNC: ascuțire, acoperiri și durată de viață
Procedura corectă de ascuțire, acoperirile pentru materiale dificile și factorii care scurtează durata de viață a poansoanelor și matrițelor.
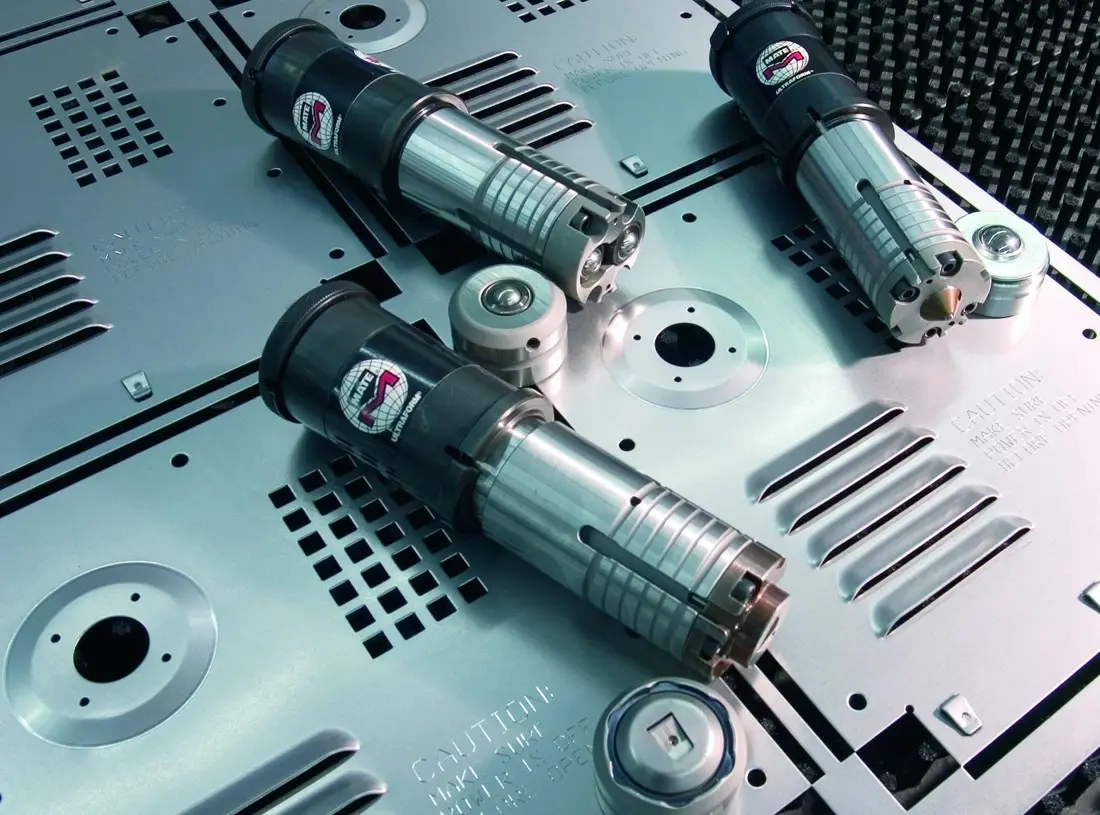
Costul sculelor e una dintre cele mai mari cheltuieli recurente la o mașină de ștanțat CNC. Mentenanța corectă nu e opțională: face diferența directă între o sculă care durează de câteva ori mai mult și una înlocuită prematur. Ce urmează se aplică indiferent de producătorul sculei; unde avem o recomandare concretă Mate, o menționăm separat.
Când ascuțiți o sculă
Trei semnale spun când o sculă are nevoie de ascuțire:
- Raza muchiei tăietoare. Verificați vizual sau cu o lupă muchia poansonului și a matriței la fiecare montare. Recomandarea de catalog Mate este să ascuțiți când raza ajunge la aproximativ 0,13 mm, nu mai târziu.
- Calitatea găurii ștanțate. O bavură vizibil mai mare decât normal pe piesele recent ștanțate e semnul cel mai concret că scula s-a tocit.
- Zgomotul la ștanțare. O sculă tocită produce un sunet distinct față de una ascuțită; operatorii cu experiență îl recunosc înainte să apară probleme vizibile pe piesă.
De ce ascuțirile frecvente și mici bat o ascuțire rară și mare
Principiul de bază: o sculă lăsată să se tocească mult, apoi ascuțită o singură dată cu un adaos mare, pierde mai mult material util decât aceeași sculă ascuțită de mai multe ori, cu adaosuri mici, la primele semne de tocire. Cataloagele Mate confirmă exact acest principiu: „ascuțirea frecventă funcționează mai bine decât așteptarea până când poansonul devine foarte tocit. Scula durează mai mult și taie mai curat, cu o forță de ștanțare mai mică.” Practic, verificați scula des și ascuțiți-o din timp, nu așteptați până devine o problemă vizibilă pe piesă.
Procedura corectă de ascuțire
Pentru poansoane și matrițe deopotrivă, procedura recomandată de Mate:
- Prindeți scula pe mandrina magnetică a unei rectificatoare plane, sprijinită corect (bloc V pentru poansoane rotunde).
- Îndepărtați maximum 0,03–0,05 mm pe trecere; nu mai mult, ca să evitați supraîncălzirea muchiei.
- Adaosul total tipic per ascuțire este 0,13–0,25 mm.
- Folosiți răcire cu emulsie pe tot parcursul procesului.
- După ascuțire, treceți muchia pe o piatră fină pentru a elimina bavura de rectificare și a lăsa o rază mică, de 0,03–0,05 mm. Reduce riscul de ciobire la primele curse.
- Demagnetizați scula și aplicați un strat subțire de ulei, pentru a preveni coroziunea în depozitare.
Matrițele se ascut cu aceeași procedură. Verificați grosimea matriței după fiecare ascuțire și compensați cu adaosuri de reglare, dacă e nevoie, ca adâncimea de pătrundere a poansonului să rămână în parametri.
Ce vă spune deșeul (slug) despre jocul la matriță
Deșeul rezultat din ștanțare (slug) e, practic, oglinda găurii. Dacă jocul la matriță e prea mare, deșeul are o muchie de rupere neregulată, ondulată, cu o zonă lustruită mică. Verificarea vizuală a deșeurilor e un mod rapid de a confirma dacă jocul folosit e cel corect, fără să opriți producția pentru măsurători. Pentru formula și tabelul complet de joc pe material și grosime, vedeți ghidul de calcul al jocului la matriță.
Acoperiri și tratamente pentru materiale dificile
Pentru aplicații unde uzura normală nu e suficientă, Mate oferă două soluții concrete:
- Acoperirea Maxima™: un strat multilayer de nitrură de zirconiu-titan (ZrTiN), dur și cu frecare foarte redusă, aplicat pe poansoane din oțel premium Mate. Recomandată pentru aluminiu seria 3000 și 5000, tablă zincată, inox, și materiale pe care nu se poate folosi lubrifiant (vinil, suprafețe pre-vopsite). Rezultate din teste reale, citate de Mate: durată de viață de 2 până la 10 ori mai mare.
- Tratamentul Nitride: un tratament termic pentru poansoane din oțel rapid (HSS), recomandat pentru materiale abrazive (fibră de sticlă) sau materiale care produc aderență pe muchie (inox, tablă zincată, aluminiu), și pentru ștanțare la viteză mare. Nu e recomandat pentru poansoane sub 4 mm diametru/lățime, pentru materiale peste 6,35 mm grosime, sau unde poansonul se poate deforma sub sarcină.
Factori externi care scurtează durata de viață a sculei
Pe lângă ascuțire și acoperire, câțiva factori externi reduc durata de viață chiar și a unei scule bine întreținute:
- Alinierea la mașină între poanson și matriță, verificată regulat, mai ales la mașinile cu turelă.
- Uzura bucșelor și ghidajelor care fixează scula pe mașină.
- Lubrifierea, ideal automată și programabilă, cu ulei aplicat pe poanson, ghidaj și tablă.
- Depozitarea sculelor: curățate, unse ușor pentru a preveni coroziunea, și organizate astfel încât să nu fie deteriorate între utilizări.
Ce ne trimiteți
Pentru o recomandare de sculă și acoperire potrivită aplicației dumneavoastră, cel mai rapid e să ne trimiteți:
- Materialul și grosimea tablei ștanțate.
- Dacă observați bavură crescută, aderență de material pe sculă sau uzură accelerată.
- Volumul de producție aproximativ (numărul de curse per lună).
- Marca și modelul mașinii de ștanțat.
Verificarea compatibilității este gratuită și fără obligații, înainte de ofertă.
Vedeți gama completă de scule Mate pentru ștanțare CNC → Cum alegeți jocul optim la matriță → Contactați-ne pentru o recomandare →
Sursă: catalogul tehnic Mate Precision Tooling (“Punch and Die Maintenance”, “Maxima™ Coating and Nitride Treatment”, “Tips and Techniques”), pentru procedura de ascuțire, acoperiri și factorii externi. Actualizat: 24 august 2026.